Описание
Основные технические параметры линии по производству ПВХ-панелей
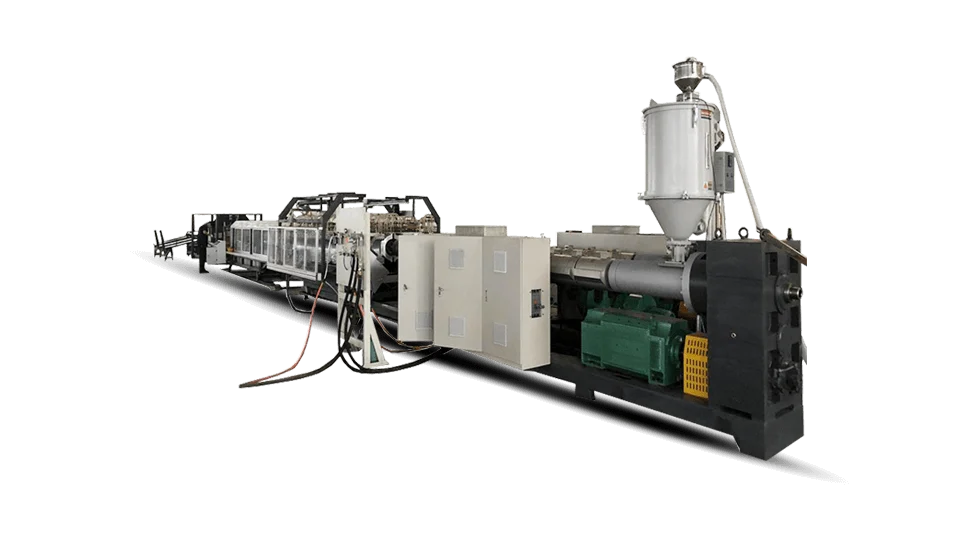
Экструдер: SJSZ65/132 (SJSZ65-132) Винт экструдера: диаметр Φ65/Φ132 мм Основной двигатель: 45 кВт Вращение винтов: разнонаправленное наружу Способ нагрева цилиндра: алюминиевое литьевое нагревание Мощность нагрева: 5 зон, суммарно 32 кВт Охлаждение цилиндра: 4 зоны воздушного охлаждения, 180 Вт на одну зону Способ подачи сырья: автоматическая принудительная подача, мощность 1,1 кВт Производительность: 200–300 кг/ч
Область применения ПВХ-панелей
- Отделка крупных элитных объектов (отели звездной категории, крупные государственные здания и т.д.)
- Отделка зданий премиального дизайна (клубы, объекты недвижимости, знаковые архитектурные сооружения и т.д.)
- Элитная внутренняя отделка жилых помещений (виллы, особняки, коттеджи, двухуровневые квартиры, дизайнерские дома и т.д.)
- Новый вид декоративного стенового материала, активно развивающийся в последние годы.
Древесно-полимерные изделия и экструдированные изделия с высоким наполнением применяются в следующих направлениях внутренней отделки:
- Базовые материалы для отделки стен (система быстрого монтажа стен)
- Монтаж подвесных потолков
- Укладка напольных покрытий
- Монтаж и декоративная отделка дверей и окон
Базовые материалы изготавливаются на заводе заранее по фактическим размерам, замеренным на месте, после доставки на объект возможен быстрый монтаж. Это требует модульности всех материалов, а основа модульности — это стандарты. Наличие стандартных элементов позволяет выполнять гибкую сборку.
Независимо от вариаций отделки стен, вся система состоит из шести стандартных элементов:
- Верхний молдинг
- Боковой молдинг
- Стеновая панель
- Поясной молдинг
- Декоративный молдинг
- Плинтус
Экструдеры и вспомогательное оборудование
- Конический двухшнековый экструдер 51: для изготовления профилей малого сечения
- Конический двухшнековый экструдер 65: для изготовления профилей большого сечения
- Конический двухшнековый экструдер 80: для изготовления листовых изделий
Конструкция пресс-формы и поперечное сечение изделия
- Проектирование поперечного сечения выполняется специализированными производителями пресс-форм.
- На ключевых сопрягаемых участках изделия предусматриваются достаточные допуски; конструктивные соединения бывают разъемными с зазором и бесшовными.
- На этапе проектирования учитываются требования к формованию, поверхностной обработке и транспортировке.
- Задняя панель выполняется в двух вариантах: гладкая и с противоскользящими пазами.
- Перед проектированием поперечного сечения определяется ценовой сегмент сырья, что позволяет подобрать и разработать оптимальную пресс-форму.
Оборудование для поверхностной обработки и виды отделки
Основные методы поверхностной обработки: термопереносная печать, ламинирование пленкой и печать. Под каждый метод подбирается соответствующее оборудование. Для имитации текстуры дерева рекомендуется ламинирование пленкой. Для имитации мрамора рекомендуется термопереносная печать, она обеспечивает высокую степень реалистичности изображения.
Что нужно подготовить перед запуском производства ПВХ-труб
- Производственное помещение После выбора клиентом линии для производства ПВХ-труб инженеры SHARC подготовят для клиента проект по размерам цеха. Кроме того, SHARC оказывает услугу проектирования планировки цеха, где точно отображается расположение оборудования, а также точки подвода воды, сжатого воздуха и электричества.
- Сырье Основным сырьем для экструзии ПВХ-труб являются ПВХ-смола, карбонат кальция и добавки. Рецептура меняется в зависимости от назначения ПВХ-труб. Если клиент не знаком с рецептурой производства ПВХ-труб, компания SHARC предоставит справочные материалы.
Ниже приведена справочная рецептура для экструзии ПВХ-труб:
| № | Название материала | Количество на партию (кг) |
|---|---|---|
| 1 | Поливинилхлоридная смола | 100 |
| 2 | Карбонат кальция | 50 |
| 3 | Стабилизатор | 3 |
| 4 | Стеариновая кислота | 0,8 |
| 5 | Хлорированный полиэтилен (CPE) | 6 |
| 6 | Парафин | 0,7 |
| 7 | АКР (акриловый модификатор) | 1 |
| 8 | Отбеливатель (для белых труб) | 0,03 |
| 9 | Диоксид титана (для белых труб) | 1 |
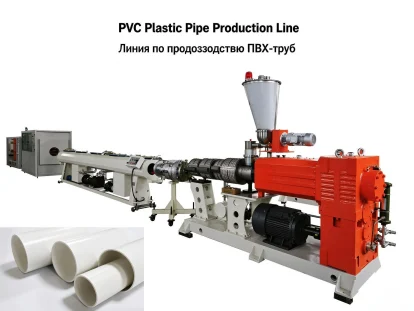
- Оборудование Для линии по производству ПВХ-труб требуется комплекс оборудования, включая смеситель, экструдер и другие установки.
Список необходимого оборудования:
| № | Название оборудования | Количество |
|---|---|---|
| 1 | ПВХ-смеситель (горяче-холодный смеситель) | 1 комплект |
| 2 | Линия экструзии ПВХ-труб | 1 комплект |
| 3 | Экструзионная головка (пресс-форма) | 1 комплект |
| 4 | Машина для расширения концов труб (опционально) | 1 комплект |
| 5 | Соэкструдер (опционально, только для многослойных ПВХ-труб) | 1 комплект |
| 6 | Лазерный или струйный принтер | 1 комплект |
Вспомогательное оборудование
| № | Название оборудования | Количество |
|---|---|---|
| 1 | Дробилка | 1 комплект |
| 2 | Измельчитель ПВХ | 1 комплект |
| 3 | Воздушный компрессор | 1 комплект |
| 4 | Холодильная установка / градирня | 1 комплект |
Технический персонал и рабочие Если клиенту требуется участие технических специалистов SHARC для запуска и эксплуатации, мы предоставляем соответствующую поддержку.